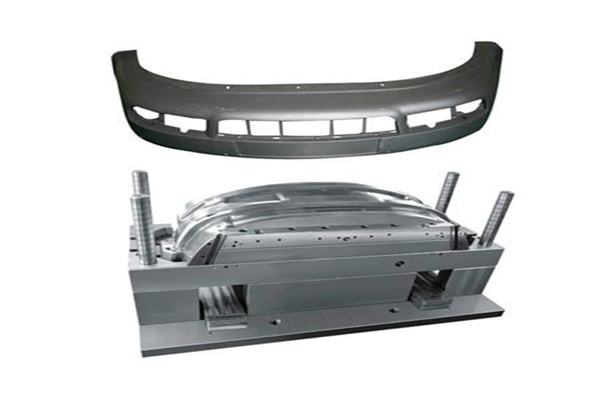
汽车保险杠模具设计细节解析 从结构到工艺的全流程指南

汽车保险杠作为整车外观件中尺寸最大、形状最复杂、性能要求最全面的塑料件之一,其模具设计直接决定了产品的质量、生产效率和制造成本。本文将从产品分析、分型面设计、浇注系统、冷却系统、顶出系统、抽芯机构及材料选择七个维度,深入解析汽车保险杠模具的设计细节,为模具工程师提供一份实用的技术参考。
一、产品结构与成型工艺性分析
保险杠通常采用PP+EPDM+滑石粉改性材料,收缩率在0.8%~1.2%之间,需根据具体牌号提前修正模具尺寸。产品壁厚一般控制在2.5~3.5mm,过厚易产生缩痕,过薄则影响冲击强度。设计前必须检查圆角是否合理——外侧圆角建议≥2mm,内侧圆角≥1.5mm,避免应力集中。保险杠上的雷达孔、雾灯孔、拖车钩盖板等特征需确认能否在模具中直接成型,还是需要后续冲切。
二、分型面设计:兼顾密封与外观
分型面位置直接影响产品外观和模具加工难度。对于保险杠,分型面通常设在产品翻边的边缘,保证外观面(A面)无夹线。分型面设计需注意:①选择在产品的最大轮廓处,便于脱模;②避免出现尖角或薄钢区域,必要时做插穿或碰穿处理;③对于有倒扣的区域,需评估采用斜顶还是内抽芯,并预留足够的分型面封胶距离(一般≥15mm)。
三、浇注系统设计:平衡流动与熔接痕
保险杠属于大型薄壁件,通常采用热流道+顺序阀浇口(SVG)技术。浇口数量根据模流分析确定,常见为4~8个针阀浇口,从产品中心向两侧依次开启,以消除熔接痕并降低注射压力。浇口位置需避开外观面和受力区域,直径一般为3~6mm。流道系统应保持平衡,避免因压力不均导致翘曲。模流分析中需重点关注填充时间、熔接痕位置、气穴分布及锁模力峰值。
四、冷却系统设计:均匀高效是核心
保险杠模具冷却占成型周期的60%以上,冷却水路设计需随形产品轮廓。原则上:①水路直径12~16mm,距型腔表面20~30mm;②采用多组独立回路,如定模侧、动模侧、滑块侧分别控制,便于调节温差;③在厚壁区域和浇口附近加强冷却,如使用隔水片或喷流管;④考虑使用铍铜镶件提高局部冷却效率。冷却不均将导致产品翘曲、尺寸不稳定,因此建议通过冷却分析优化水路布局,使模温均匀控制在40~60℃。
五、顶出系统设计:防止变形与顶白
保险杠面积大、壁薄,顶出时容易变形或顶白。设计要点包括:①优先采用气辅顶出或推块+顶杆组合,增大顶出面积;②顶杆直径建议≥8mm,数量根据模流分析确定,均匀分布;③在翻边、柱位、加强筋等结构处增设顶杆;④对于深腔区域,需设计二次顶出或延迟顶出,避免产品粘模。顶出平衡至关重要,建议使用顶出模拟检查受力分布。
六、抽芯与侧向分型机构
保险杠上的侧孔、倒扣通常需要侧向抽芯。常见结构有斜导柱滑块、液压缸抽芯和斜顶。设计时应注意:①滑块导向长度≥滑块高度的1.5倍;②滑块底部需有耐磨板,并设置限位装置;③对于大型滑块,采用液压抽芯更稳定;④抽芯行程应大于倒扣深度+2~3mm安全余量。滑块与分型面的配合间隙须合理,防止飞边。
七、模具材料与热处理
保险杠模具一般选用预硬化塑料模具钢,如718H、738H或2738,硬度30~36HRC,兼顾加工性与抛光性。对于批量大于50万模次的模具,建议型腔采用S136或NAK80,并做氮化处理提高耐磨性。滑块、顶杆等运动部件需淬火至HRC50以上。模具表面需抛光至镜面,外观面更需达到SPI A1级,确保保险杠表面高光无瑕疵。
##
汽车保险杠模具设计是一项系统工程,需综合考虑产品结构、成型工艺、模具强度与冷却效率。通过前期充分的模流分析、合理的分型与浇注系统、均匀的冷却和可靠的顶出与抽芯机构,才能制造出高精度、长寿命的保险杠模具。随着轻量化和集成化趋势,未来保险杠模具将向更复杂的顺序阀热流道、随形冷却以及智能化监控方向发展。
如若转载,请注明出处:http://www.jszkcy.com/product/35.html
更新时间:2026-10-26 08:05:06